Beginnen Sie zu tippen, um zu suchen. ↑↓ navigieren, Enter auswählen, Esc schließen.
Keine Ergebnisse. Versuchen Sie einen anderen Begriff.
ZM-beschichteter Stahl Technologie
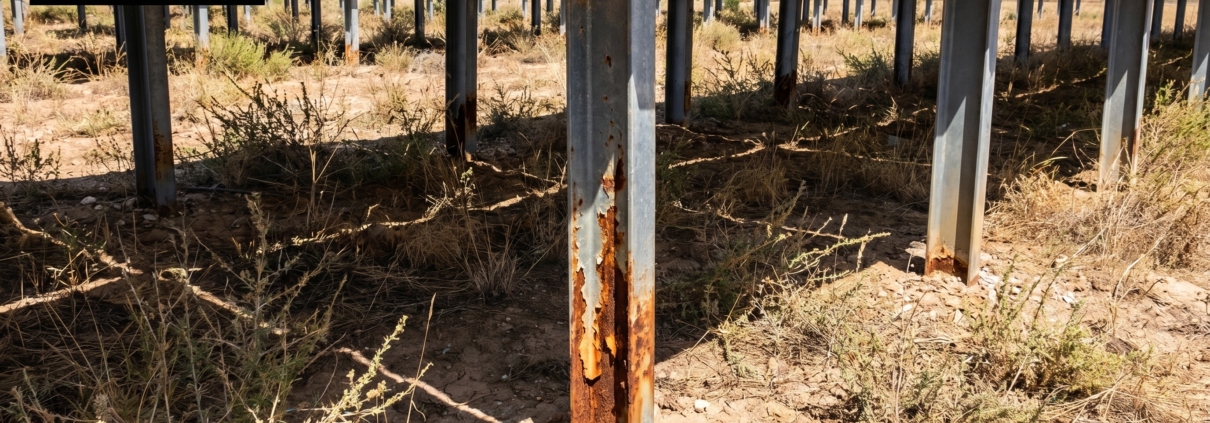
Solarparks haben eine Lebensdauer von 25 Jahren – und das sollte auch für den darunterliegenden Stahl gelten. ZM-beschichteter Stahl (Zn-Al-Mg) repariert sich selbst an der Schnittkante und bietet so die doppelte Lebensdauer bei halber Dicke im Vergleich zu feuerverzinktem Stahl. Lieferung von vier Herstellern: Magnelis®, PosMAC®, Shougang und HBIS – zertifiziert nach EN 10346 und ISO 8353:2024, jede Charge wird durch Badanalyse geprüft.
Zusammenfassung
Warum ZM?
-
50µm Dünn, aber stark
ZM620 einseitige Beschichtung – nur halb so viel Material wie bei HDG, längere Lebensdauer.
-
>50Jahre Feldleben
ZM430 — ArcelorMittal Magnelis® Designdaten, Klasse C2/C3.
-
10× Kantenschutz
Selbstheilung an der Schnittkante – ein einzigartiges Merkmal, das HDG nicht bieten kann.
-
EN 10346 Standard
ZM310 / ZM430 Güteklassen + S350GD–S450GD Stahl. Entspricht ISO 8353:2024.
Glossar
ZM, Magnelis®, PosMAC®, Shougang, HBIS, HDG – das ist nicht dasselbe.
Die Terminologie ist die Grundlage der Einkaufssprache. Marke, Klasse, Familie – kurze Abgrenzungen. ISOTEC überprüft alle Hersteller, darunter Magnelis®, PosMAC®, Shougang und HBIS, mittels chargenbasierter Badanalyse und integriert sie in seine Lieferkette.
ZM
Im Anwendungsbereich der EN 10346 allgemeine Zn-Al-Mg-Beschichtungsfamilie. Markenunabhängige technische Güteklasse. Al+Mg gesamt %1,5–8, Mg ≥ %0,2. ISOTEC führt vier Hersteller dieser Produktfamilie in seiner zugelassenen Lieferkette.
Magnelis®
ArcelorMittalist eine Handelsmarke. Schmelzbadchemie Zn-3,5 % Al-3 % Mg. Markenlösung innerhalb der ZM-Klasse.
PosMAC® 3.0
POSCOist eine Handelsmarke. Schmelzbadchemie Zn-3 % Mg-2,5 % Al. Die aktuelle 3.1-zertifizierte Lieferkette von ISOTEC.
Shougang Zn-Al-Mg
Shougang-Gruppe (首钢, China) Produktionslinie. Badchemie Zn-3 % Al-3 % Mg — Standardisiert nach ISOTEC-Spezifikationen. Jede Charge wird durch die Zertifizierung nach EN 10204 Typ 3.1 und eine unabhängige Badchemieanalyse im Prüflabor verifiziert. ISOTEC-zugelassene Lieferkette.
HBIS Zn-Al-Mg
HBIS-Gruppe (河钢, China – Hansteel-/Laoting-Linien) Produktionslinie. Badchemie Zn-3 % Al-3 % Mg — Standardisiert nach ISOTEC-Spezifikationen. Jede Charge wird durch die Zertifizierung nach EN 10204 Typ 3.1 und eine unabhängige Badchemieanalyse im Prüflabor verifiziert. ISOTEC-zugelassene Lieferkette.
HDG
Feuerverzinkung (Hot-Dip Galvanizing). Nach der Fertigung wird das Teil in das Bad getaucht; im Unterschied zu ZM verschiedene Prozess- und Festigkeitsprofil.
Auslegungslebensdauer
Wie beständig ist ZM in den Korrosionsklassen C1–C5?
ISO 9223-Klassifizierungen – Feldreferenz für ZM310 und ZM430; nicht Garantiezeitraum.
| Korrosionsklasse | ZM310 | ZM430 | ZM620* |
|---|---|---|---|
| C1 Innenbereich / geschützt | >50Jahre | >50Jahre | >50Jahre |
| C2 Ländlich / geringe Schadstoffbelastung | >50Jahre | >50Jahre | >50Jahre |
| C3 Stadt / mittlere Schadstoffbelastung | 30–50Jahre | 40–50Jahre | >50Jahre |
| C4 Industriell / mittlerer Salzgehalt | 15–30Jahre | 20–40Jahre | 30–50Jahre |
| C5 Hoher Salzgehalt / aggressiv | 8–15Jahre | 10–20Jahre | 15–30Jahre |
Bezugssystem
Normen und Prüfungen
Drei Referenzen für die Beschaffung: EN 10346, ISO 8353:2024, EN 10204 Typ 3.1.
EN 10346
Norm für kontinuierlich schmelztauchbeschichtete Flachstahlerzeugnisse. In dieser Norm sind die ZM-Klassen (ZM310, ZM430, ZM620…), die Stahlsorten (S350GD, S420GD, S450GD) und die Prüfverfahren für die Beschichtungsmasse definiert.
ISO 8353:2024
Internationaler Produktstandard für ZM-beschichteten Stahl, veröffentlicht Ende 2024. Al–Mg-Zusammensetzungsbereich, Massenverhältnisse, Leistungsklassifizierung – eine Referenz für neue Projekte.
Testmethoden
Beschichtungsdicke Röntgenfluoreszenzanalyse (ISO 3497), chemische Zusammensetzung des Grundstahls OES (ASTM E415), Korrosion ISO 9227 Salzsprühtest, Beschichtungsmasse EN 10346 Anhang A Abstreifprüfung. Dokumentenebene EN 10204 Typ 3.1.
Test / Analyse
Welches Labor kann den ZM-Test durchführen?
Um das Al/Mg-Verhältnis, die Schichtdicke und die Korrosionsbeständigkeit von ZM-Beschichtungen unabhängig zu überprüfen, benötigen Sie ein Prüf- und Analyselabor, das nach ISO/IEC 17025-konformen Methoden arbeitet. Eine Karte mit Laboren in 13 Ländern weltweit, die Röntgenfluoreszenzanalyse (RFA), GD-OES-Tiefenprofilanalyse, Salzsprühnebeltests und weitere Analysen durchführen können, finden Sie hier.
Überprüfung
Sind alle auf dem Markt befindlichen ZM-Produkte Originalware?
Gemäß EN 10346 muss die Summe aus Al+Mg bei ZM-Beschichtungen mindestens 1,5–8 % und der Mg-Gehalt ≥ 0,2 % betragen. Produkte unterhalb dieser Schwellenwerte zählen technisch nicht zur ZM-Klasse und besitzen keine Selbstheilungseigenschaft.
Niedriges Al/Mg-Verhältnis
Mg <%0,2 → keine Selbstheilung. Al <%1,5 → Es bildet sich kein ZM-Gefüge. Korrosionsgefahr an den Schnittkanten.
Unzureichende Beschichtungsdicke
Die Bezeichnung lautet ZM310, die tatsächliche Dicke beträgt jedoch nur 15–18 µm (sie sollte 24 µm betragen). Die Auslegungslebensdauertabellen sind daher ungültig.
3.1-Zertifikat fehlt
Qualitätsbezeichnung, Beschichtungsklasse, mechanische Prüfergebnisse oder Wert der Beschichtungsmasse fehlen – das Dokument ist ungültig.
Missverständnis zum ZM620
ZM620 ist nicht in der Normtabelle EN 10346:2015 enthalten. Das Dokument mit der Bezeichnung "EN 10346 ZM620" ist fachlich fehlerhaft.
Originalmarke vs. Generikum – erkennen Sie den Unterschied?
Originalmarken gewährleisten eine gleichbleibende Zusammensetzung; die chargenbasierte Qualitätskontrolle gemäß ISOTEC-Spezifikation sichert diese Konsistenz; Generika weisen eine große Bandbreite auf. Für die Selbstheilung ist ein Mg-Gehalt von ≥ 2 % erforderlich.
| Beschichtung | Al | Mg | Selbstheilung |
|---|---|---|---|
| Originalmarken – gleichbleibende Zusammensetzung | |||
| PosMAC® 3.0 (POSCO) | %2,5 | %3,0 | Optimal ✓ |
| Magnelis® (ArcelorMittal) | %3,5 | %3,0 | Optimal ✓ |
| ZM EcoProtect® (thyssenkrupp) | ≥%1 | ≥%1 | Ja ✓ |
| Lieferung gemäß ISOTEC-Spezifikation – chargenbasierte Verifizierung. | |||
| Shougang Zn-Al-Mg (China) | %3,0 | %3,0 | Optimal ✓ |
| HBIS Zn-Al-Mg (China) | %3,0 | %3,0 | Optimal ✓ |
| Generische Produkte – ein breites Sortiment | |||
| Generikum mit niedrigem Magnesiumgehalt | %1–4 | %0,2–0,5 | Nein ✗ |
| Generisch, mittlerer Mg-Gehalt | %1–3 | %0,5–1,5 | Schwach ~ |
Mg <%0,5 → Selbstheilung praktisch nicht vorhanden. Mg ~%1,5 → schwach/verzögert. Mg ≥%3 → optimal (Magnelis/PosMAC-Zielpunkt).
Wie überprüft man das?
Die Qualitätsbezeichnung (S350GD), die Beschichtungsklasse (ZM430), die mechanischen Eigenschaften (Rp0,2/Rm/A80) und die Beschichtungsmasse – alle vier Felder müssen ausgefüllt sein.
Zn/Al/Mg-Messung an mindestens 3 Punkten nach ISO 3497. Al ≥ 1,5 % und Mg ≥ 1,0 % müssen nachgewiesen werden.
Die Schmelznummer im 3.1-Zertifikat muss exakt mit Lieferschein und Etikett des physischen Produkts übereinstimmen.
Nachweis nach EN 10346 Anhang A mittels Abstreifverfahren. ZM430 → Summe beider Seiten ≥ 430 g/m², einzelne Seite ≥ 150 g/m².
Vergleich
HDG oder ZM – welches für welches Projekt?
Gleiche Zinkfamilie, unterschiedliche Verfahren. Bei schneid- und bohrintensiven Anwendungen wie Solarkraftwerken ist das Kantenverhalten von ZM ein entscheidender Unterschied.
Verfahren
HDG: Tauchen der fertigen Teile nach der Fertigung (Chargenverfahren). ZM: kontinuierliche Beschichtung (Spulenbeschichtung) während der Produktion.
Schnittkante
HDG: ungeschützt, Nachbesserung erforderlich. ZM: Mg-Ionen passivieren die Kante und bewirken dort Selbstheilung.
Typische Lebensdauer (C3)
HDG 80: 20–30 Jahre. ZM430: 40–50 Jahre (Magnelis-Konstruktionsdaten).
Dünne Querschnitte
HDG: Nachträgliches Tauchen nur eingeschränkt möglich. ZM: Da im Coil-Stadium aufgebracht, für dünne Profile uneingeschränkt geeignet.
Kostenlogik
HDG: niedrige Anfangskosten pro m². ZM: höhere Anfangsbeschichtungskosten, aber keine Kantenreparatur/-erneuerung → die Gesamtbetriebskosten können über 25 Jahre sinken.
Wann ist ZM die richtige Wahl?
Laser-/Plasma-/Scherschnitt-Dünnprofil, Solarmodulträger, Küstenanwendungen (C4/C5), Konstruktionen, bei denen eine lange Lebensdauer erwünscht ist.
Gleiche Lebensdauer, weniger Material
Ziel von 25 Jahren Lebensdauer in C4-Umgebung: Nach ISO 1461 erfordert HDG 4 mm Stahl + 70 µm Beschichtung, mit ZM430 genügen 3 mm Stahl + 35 µm.
| Kriterium | HDG (ISO 1461) | ZM310 / ZM430 |
|---|---|---|
| C3 — Städtische / mäßig belastete Umgebung | ||
| Stahldicke | 3 mm (55 µm HDG) | 2,5–3 mm (ZM310 ist ausreichend) |
| Beschichtungsgewicht | ~550 g/m² | 310 g/m² |
| Lebenserwartung | 25–35 Jahre | 30–50 Jahre |
| C4 — Industrielle / mittelsalzhaltige Umgebung | ||
| Stahldicke | 4 mm (70 µm HDG) | 3 mm (ZM430 ist ausreichend) |
| Beschichtungsgewicht | ~600 g/m² | 430 g/m² |
| Lebenserwartung | ca. 23 Jahre | 20–40 Jahre |
| Schnittkantenschutz | Ungeschützt | Selbstheilung (Mg-Ionen) |
| Gewichtsersparnis (C4, 50×30 Profil) | ~10,2 kg/m | ~7,6 kg/m (25 % leichter) |
Quelle: ISO 1461:2022, unabhängige Überprüfung durch SCI 2024, technische Veröffentlichung von ArcelorMittal Magnelis®.
Unabhängig von der Bodenklasse gelten für den Tragstahl von Solarkraftwerken die ZM-Beschichtungsanforderungen nach EN 10346. Jede Anforderung ist an eine Norm, ein Prüfverfahren oder einen Zertifikatsnachweis gebunden.
ZM-beschichtetes Stahl-Tragsystem – Technische Spezifikation
1. Referenznormen. Tragende Stahlprofile und Verbindungselemente werden gemäß den folgenden Normen gefertigt und geliefert: TS EN 10346:2015 (Kontinuierlich schmelztauchbeschichtete Stahlflacherzeugnisse – Technische Lieferbedingungen; ZM-Beschreibung), ISO 8353:2024 (Zn-Al-Mg-beschichtetes Stahlblech – erste Ausgabe, Dezember 2024; Produktspezifikation), EN 1090-2 (Stahlkonstruktionen – Anwendungsklasse mindestens EXC2), EN 10204 (Arten von Prüfzeugnissen), ISO 9223:2012 (Atmosphärische Korrosionskategorien C1–CX), ISO 9224:2012 (Langzeitkorrosionsvorhersagemethoden), ISO 12944-2:2017 (Umweltklassifizierung für Lack-/Duplexsysteme), EN ISO 6892-1 (Metallische Werkstoffe – Zugversuch).
2. Grundstahl. Die Grundstahlsorte muss S350GD (Mindeststreckgrenze Rp0,2 ≥ 350 MPa, EN 10346 Tabelle 7) oder höher sein. Die Zugeigenschaften werden gemäß EN ISO 6892-1 geprüft; die Ergebnisse werden als Istwerte im Prüfzeugnis festgehalten.
3. Beschichtungsklasse. Die Beschichtung muss aus Zink-Aluminium-Magnesium (ZM) der Mindestklasse ZM310 gemäß TS EN 10346 bestehen. Die Gesamtmasse der Beschichtung auf beiden Oberflächen beträgt im Dreipunktmittel ≥ 310 g/m² und im Einzelpunktminimum ≥ 265 g/m² (EN 10346 Tabelle 4). Als Referenzmessverfahren dient ISO 1460 (gravimetrisch); zerstörungsfreie Alternativen sind ISO 3497 (RFA) oder ISO 2178 (magnetisch). Die äquivalente Beschichtungsdicke beträgt ca. 24 µm/Oberfläche (ZM430: 35 µm/Oberfläche).
4. Umgebungskategorie und vertragliche Garantiegrundlage. Die atmosphärische Korrosionskategorie des Projektstandorts wird nach ISO 9223 und ISO 12944-2 bestimmt. Die folgende Tabelle legt je Beschichtungsklasse die vertragliche Mindestgarantie (Basis der Beschaffungsspezifikation) fest. Diese Werte wurden konservativ aus der maximalen kommerziellen Garantie von ArcelorMittal Magnelis® (in bestimmten Anwendungen bis zu 25 Jahre) und den Daten zu Beschichtungsmasse und -dicke nach EN 10346 abgeleitet. Die zu erwartende Feldleistung (Auslegungslebensdauer) übertrifft diesen Basiswert im Allgemeinen um das 1,5- bis 2-Fache. — Informationen zur Leistungsfähigkeit im praktischen Einsatz finden Sie in der obenstehenden Tabelle "Wie lange hält ZM in den Korrosionsklassen C1–C5?".
| Umgebung (ISO 9223) | Zn-Korrosionsratenbereich (µm/Jahr) | Mindestbeschichtung | Grundlage der vertraglichen Garantie* |
|---|---|---|---|
| C1 — sehr niedrig (Innenbereich, geschützt) | ≤ 0,1 | ZM310 | ≥ 50 Jahre |
| C2 — niedrig (ländlich, geringe Umweltbelastung) | ≤ 0,7 | ZM310 | ≥ 50 Jahre |
| C3 — mittel (städtisch/ländlich industriell) | ≤ 2,1 | ZM310 | ≥ 25 Jahre |
| C4 — hoch (stark industrialisierte/salzhaltige Binnenregion) | ≤ 4,2 | ZM430 | ≥ 20 Jahre |
| C5 — sehr hoch (Küste / stark industrialisiert) | ≤ 8,4 | ZM430 + Duplex (ZM + ISO 12944-5-konformes Lacksystem) | ≥ 20 Jahre |
* Die vertragliche Garantiegrundlage ist die vom Lieferanten schriftlich zugesicherte Mindestfrist bis zum ersten Auftreten von Rotrost. Auslegungslebensdauer ≠ Garantiezeit Die Leistung im praktischen Einsatz variiert je nach Mikroklima, Anlagendesign (Entwässerung, elektrolytische Isolierung), Wartungsregime und nachträglichen Eingriffen. Die ISO 9223-Kategorien Im1/Im2/Im3 (Reinwasser, Meerwasser, dauerhafter Kontakt mit Erdreich) fallen nicht unter die Anwendungsbereiche von reinem ZM; für diese Anwendungen sind Duplexsysteme oder spezielle technische Bewertungen erforderlich.
5. Zusammensetzung der Beschichtung. Badzusammensetzung: Gesamtgehalt an Al + Mg (Gew.-%) %1,5–8, Mg ≥ %0,2, Rest Zn (EN 10346 ZM-Definitionsbereich). Der ISOTEC-Primärversorgungsbereich ist enger gefasst als diese allgemeine Definition: Al %2,5–3,5 und Mg %2,5–3,5 (gemeinsamer Optimalpunkt von Magnelis®, PosMAC®, Shougang und HBIS). Die Zusammensetzung wird mittels ISO 3497 Röntgenfluoreszenzanalyse (RFA) oder zerstörender ICP-OES überprüft und als Schmelzanalyse im Prüfzertifikat dokumentiert.
6. Prüfzeugnis. Für jede Charge wird ein Prüfzertifikat nach EN 10204 Typ 3.1 ausgestellt. Dieses Zertifikat wird von einem autorisierten, von der Produktion unabhängigen Prüfbeauftragten unterzeichnet und enthält mindestens folgende Angaben: (i) Werkstoffbezeichnung (z. B. S350GD+ZM310), (ii) Schmelz-/Gussnummer (entsprechend der Kennzeichnung auf dem Werkstoff), (iii) chemische Zusammensetzung (Gussanalyse), (iv) Ergebnisse der mechanischen Prüfung (Rp0,2, Rm, A80), (v) Messwerte der Beschichtungsmasse (Dreipunktmittel und Einzelpunktwert), (vi) Auftragsreferenz und Konformitätserklärung nach TS EN 10346. Zertifikate der Typen 2.1 und 2.2 werden nicht akzeptiert – die Rückverfolgbarkeit ist unterbrochen.
7. Wareneingangskontrolle. Der Käufer behält sich das Recht vor, für jede Charge folgende Prüfungen durchzuführen: (a) Abgleich der Schmelznummer (Zertifikat ↔ Material), (b) Sichtprüfung der Oberfläche (Risse, Kratzer, Abplatzungen der Beschichtung), (c) Röntgenfluoreszenz-Dickenmessung (RFA) gemäß ISO 3497 (mindestens 3 Messpunkte pro Oberfläche und Charge). Nichtkonforme Chargen werden einer Schiedsprüfung nach dem gravimetrischen Verfahren gemäß EN 10346 Anhang A unterzogen.
8. Lieferantengarantie. Der Lieferant hat die Garantie gegen Rotrostdurchdringung für das gelieferte beschichtete Produkt schriftlich zu erklären. Diese Garantie richtet sich nach der verwendeten Beschichtungsklasse und der Projektumgebungskategorie. Die angegebene Garantiedauer darf die Mindestwerte in der Tabelle in Abschnitt 4 nicht unterschreiten. Das Garantiezertifikat muss Folgendes klar definieren: (i) die Umgebungskategorie (ISO 9223), (ii) die Beschichtungsklasse (EN 10346), (iii) den Produktcode und (iv) die Garantieausschlüsse: nicht autorisiertes Schneiden/Bohren/Schweißen/Schleifen vor Ort, unsachgemäßer Transport oder Lagerung, Kontakt mit Chemikalien, dauerhafter Kontakt mit Wasser/Erde, mangelnde Wartung. In einer C5-Umgebung hängt die Garantie von der Anwendung des Duplexsystems ab; eine reine ZM430-Beschichtung allein ist nicht durch die C5-Garantie abgedeckt.
9. Ablehnungskriterien. Folgende Sachverhalte berechtigen zur Ablehnung einer Charge: (a) Die Chargen-/Gussnummer stimmt nicht mit dem Materialstempel auf dem Zertifikat überein, (b) die Schichtdicke der Dreipunktmessung < 310 g/m² oder die Einzelpunktmessung < 265 g/m², (c) der Gesamtgehalt an Al+Mg < %1,5 oder der Mg-Gehalt < %0,2, (d) das Prüfzertifikat nach EN 10204 Typ 3.1 fehlt oder wurde von der Produktionsabteilung unterzeichnet, (e) die mechanischen Prüfwerte Rp0,2 < 350 MPa, (f) die Gewährleistungserklärung des Lieferanten fehlt oder entspricht nicht den in Tabelle 4 angegebenen Mindestfristen. Bedingte Annahme (mit zusätzlichen Nachweisen): Herstellerklassen, die nicht in der normativen Tabelle EN 10346:2015 aufgeführt sind (z. B. "ZM620"), werden nur mit einer Herstellerzertifizierung nach EN 10204 Typ 3.1 und einem unabhängigen Prüf-/Analysebericht akzeptiert; andernfalls werden sie abgelehnt. Angebote für ZM310 in C4-Umgebungen werden nur mit projektspezifischer Korrosionsanalyse (Mikroklimamessung, Feldexpositionsbericht) bewertet; die herstellereigene Grundbeschichtung ist ZM430. Angebote von Herstellern ohne eingetragene Marke (Shougang, HBIS usw.) werden nur akzeptiert, wenn für jede Charge die Herstellerzertifizierung nach EN 10204 Typ 3.1, eine unabhängige Badchemieanalyse (Al, Mg, Zn) und ein gravimetrischer Beschichtungsmassenbericht gemäß EN 10346 Anhang A gemeinsam eingereicht werden.
10. Streitbeilegung. Bei Messabweichungen wird eine gravimetrische Prüfung gemäß EN 10346 Anhang A von einem unabhängigen Prüflaboratorium (unter Anwendung des entsprechenden Verfahrens gemäß ISO/IEC 17025) durchgeführt. Die Prüfkosten trägt der Lieferant, falls eine Abweichung festgestellt wird.
Abnahme – messbarer Nachweis
- TS EN 10346 Mindestanforderungen ZM310 (Dreipunktmittel ≥ 310 g/m², Einzelpunkt ≥ 265 g/m²)
- Grundstahl S350GD (Rp0,2 ≥ 350 MPa, EN ISO 6892-1)
- Zusammensetzung Al+Mg %1,5–8, Mg ≥ %0,2 (ISO 3497 Röntgenfluoreszenzanalyse / ICP-OES)
- EN 10204 Typ 3.1 Zertifikat — unabhängige Unterschrift + Übereinstimmung der Schmelznummer
- Schiedsverfahren nach ISO 1460 für gravimetrische Messungen
Ablehnung – direkte Rücksendung
- Schmelz-/Gussnummer in Zertifikat und Materialstempel stimmt nicht überein
- Gemessene Masse < 310 g/m² (Tripelpunkt) oder < 265 g/m² (Einpunkt)
- Mg < %0,2 oder Al+Mg < %1,5 — ZM außerhalb des Definitionsbereichs
- EN 10204 Typ 2.1/2.2 Zertifikat — Rückverfolgbarkeit unterbrochen.
- Nicht normgemäße Klasse (z. B. ZM620) — Angebot ohne zusätzlichen Nachweis
Es wurde lediglich der Haupttext der Spezifikation kopiert; die Annahme-/Ablehnungskarten sind Zusammenfassungen. Zur vollständigen Ansicht klicken Sie auf “Vergrößern” → PDF herunterladen.
Technische Bibliothek
Broschüre, Spezifikationen, 5 technische Berichte
Laden Sie die Datei in Ihrer Sprache herunter. Türkisch ist verfügbar; Englisch und Deutsch werden automatisch aktiviert, sobald die Übersetzung abgeschlossen ist.
Bericht 1 — ZM Allgemeine Übersicht
Allgemeine technische Übersicht zur ZM-Beschichtung und Magnelis-Technologie (EN 10346).
Bericht 2 – Spezifikation & Prüfkontrolle
Beschaffungsspezifikation, Wareneingangskontrolle, Prüfverfahren.
Bericht 3 – Korrosionsbeständigkeit C1–C5
Auslegungsdauer-Tabellen, Garantieinterpretation, Feldpraxis-Empfehlungen.
Bericht 5 – HDG vs. ZM Vergleich
Vergleich der Beschichtungssysteme, projektbezogene Auswahlkriterien.
Häufig gestellte Fragen